Koneyritys saavuttaa kaksinkertaisen läpimurron tehokkuudessa ja laadussa
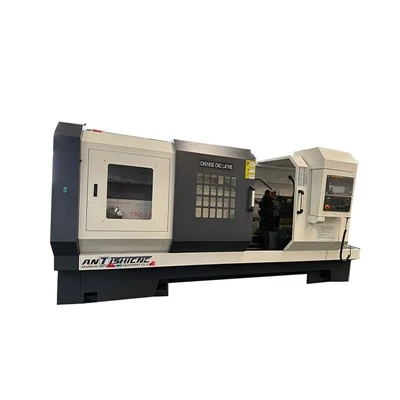
Nykyaikaisessa mekaanisessa valmistuksessa metalliholkit – avainkomponentit, jotka tukevat pyöriviä akseleita ja vähentävät kitkaa – ovat tärkeässä roolissa. Niiden työstötarkkuus vaikuttaa suoraan kokonaisten koneiden toimintavakauteen ja käyttöikään. Nykyään CNC-sorveista, joiden etuja ovat korkea tarkkuus ja tehokkuus, on tullut holkkituotannon ydinlaitteisto, mikä tuo alalle muutoksia. Sähkömoottoreita valmistavan yrityksen äskettäinen tapaus osoittaa, että CNC-sorvien käyttöönoton jälkeen holkkiosien kelpoisuusaste nousi 85 %:sta 99,2 %:iin ja yhden vuoron tuotanto nousi 40 %, mikä korostaa CNC-laitteiden voimakasta roolia valmistuskapasiteetin parantamisessa.
Teknologinen mukautus: Tarkkuusohjaus materiaalista prosessiin
CNC-sorvit sopivat hyvin{0}}holkkien työstöön, koska ne soveltuvat monimutkaisiin prosesseihin. Holkit ovat rakenteeltaan tyypillisesti sylinterimäisiä ja vaativat tiukkoja toleransseja sekä sisäreiässä että ulkohalkaisijassa sekä suurta samankeskisyyttä. Pinnan karheuden on usein oltava alle Ra 1,6 μm. CNC-sorvit, jotka on varustettu erittäin-tarkkuuskaroilla ja servokäyttöjärjestelmillä, saavuttavat 0,001 mm:n syöttötarkkuuden, mikä täyttää täysin tällaisten -tarkkuuskomponenttien vaatimukset.
Mitä tulee materiaalinkäsittelyyn, helposti työstettäville materiaaleille, kuten kupari- ja alumiiniseoksille, CNC-sorvit yhdistettynä kovametallityökaluihin ja 1500–3000 rpm:n nopeudet mahdollistavat nopean-leikkauksen ja estävät työkalun tarttumisen. Erittäin lujien seosteräsholkkien optimoidut leikkausparametrit (syöttönopeus 0,1–0,2 mm/r, leikkaussyvyys 1–3 mm) yhdessä pinnoitettujen työkalujen kanssa auttavat vähentämään kulumista ja varmistamaan koneistuksen vakauden. Yhdessä tapauksessa ruostumattomasta teräksestä valmistettuja holkkeja työstävä yritys hyödynsi sorvin vakiopintanopeutta, mikä paransi ulkopinnan karheutta Ra 3,2 μm:stä Ra 0,8 μm:iin – mikä täyttää huippuluokan sähkömoottoreiden kokoonpanovaatimukset.
Tapaustutkimus: "Laadun ja tehokkuuden" vallankumous moottorin holkkien koneistuksessa
Pumppumoottorien valmistaja luotti aiemmin tavanomaisiin sorveihin φ45 mm × 120 mm:n messinkiholkkien käsittelyssä ja kohtasi kolme suurta ongelmaa:
•Käsinsyöttö johti merkittäviin mittavaihteluihin
•Reiän ja ulkohalkaisijan välinen samankeskisyys ylitti usein 0,03 mm
• Työkalujen vaihtaminen vei aikaa{0}}, jolloin tuotanto rajoitettiin 300 kappaleeseen työvuoroa kohden
Lisäksi riittämätön pintakäsittely vaati ylimääräisen kiillotusvaiheen.
CNC-sorvien käyttöönoton myötä tuotantoprosessi päivitettiin täysin. CAD-piirustukset tuotiin automaattiseen ohjelmointijärjestelmään optimoitujen työkaluratojen luomiseksi – ulkohalkaisijan karkeaa sorvausta (2 mm lastuamissyvyys) seurasi viimeistelysorvaus (syöttönopeus 0,05 mm/r) suuren mittatarkkuuden saavuttamiseksi. Sisäporauksen työstyksessä käytettiin karkeaporauksen ja tarkkuuskalvauksen yhdistelmää sisäisesti jäähdytetyillä työkaluilla lämpömuodonmuutoksen minimoimiseksi. Kolmi-leukaistukan automaattinen keskitystoiminto piti samankeskisyyden 0,01 mm:n sisällä, mikä eliminoi jälkikäsittelyn korjauksen tarpeen.
"Laitteet hoitavat nyt koko prosessin – lastauksen, katkaisun, työkalun vaihdon ja purkamisen – automaattisesti. Käyttäjien tarvitsee vain valvoa järjestelmää", kertoi yrityksen tuotannonjohtaja.
Työvuoromäärä nousi 420 kappaleeseen ja koska vaadittu pintakäsittely saavutettiin, kiillotusvaihe jäi pois.
Tämä alensi käsittelykustannuksia 1 200 RMB tuotetonnia kohden. Vain kolmessa kuukaudessa raaka-aineiden ja työvoiman säästöt ylittivät 800 000 RMB.

Laajentuvat sovellukset: autoteollisuudesta ilmailuteollisuuteen
CNC-sorvien joustavuuden ansiosta ne ovat erinomaisia erityyppisten holkkien työstyksessä. Autoteollisuudessa valmistaja käyttää CNC-sorveja tuottaakseen porrastettuja holkkeja voimansiirtoihin. Käyttämällä moni-työkalurevolveria, toiminnot, kuten ulkohalkaisijan, päätypinnan ja kierteityksen kääntäminen, suoritetaan yhdellä asennuksella – prosessien määrä vähenee viidestä kahteen ja tuotantosykli lyhenee 60 %.
Ilmailu- ja avaruusteollisuudessa titaaniseoksen holkkien koneistukseen korkeapainejäähdytysjärjestelmillä varustetut CNC-sorvit hallitsevat tehokkaasti leikkauslämpötiloja ja pitävät osien tarkkuuden 0,005 mm:n sisällä – tiukat standardit täyttävät.
Johtopäätös
Sähkömoottoreista ja pumpuista autoihin ja ilmailuteollisuuteen, CNC-sorvit määrittelevät uudelleen metalliholkkien valmistusstandardeja niiden kaksinkertaisen vahvuuden, tarkkuuden ja tuottavuuden ansiosta. Älykkään valmistuksen kehittyessä niiden integrointi automatisoituihin lastaus-/purkujärjestelmiin ja online-tarkastuslaitteistoihin vie holkkituotantoa entisestään miehittämättömien ja täysin jäljitettävien prosessien uudelle aikakaudelle, mikä tarjoaa vahvan tuen huippuluokan laitevalmistuksen kehittämiselle.